


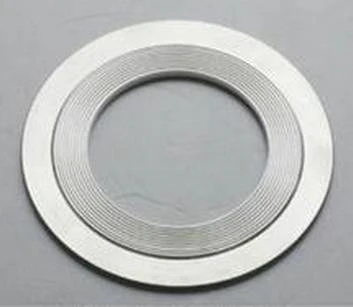
The inneR ja ulompi vahvistettu spiraalihaavan tiiviste valmistetaan yleensä spiraalisesti käämityksellä korkealaatuiset ruostumattomasta teräksestä valmistetut käämitysnauhat, kuten SUS304 ja SUS316 ("V" tai "W" -muodossa) pehmeillä materiaaleilla, kuten grafiitti, asbesti, polytetrafluorietyleeni (ptfe) ja ei-asbestosia vaihtoehtoisella ja päällekkäisellä tavalla. Metallinauhat kiinnitetään pistehitsauksella lähtö- ja päättymispäässä. Perustyyppisiä metalli haava tiivisteitä, ilman sisä- ja ulkorenkaita, käytetään yleensä keskipitkällä ja matalapaineisella laipoilla, joissa on kieli- ja urapinnat, litteät kasvot tai uros- ja naispuoliset kasvot. Tekniset standardit: Metallihaavan tiivisteiden ulkomaisia valmistusstandardeja ovat: ASME B 16.20, ASME B 16.5, ASME B 16.47 A (B), BS EN1092, JIS, NF, jne.
Spiraalihaavan tiivisteiden luokittelu



Suorituskykyominaisuudet ja sovellusskenaariot


Suorituskykyominaisuudet:
CGI-tiivisteen flexitallilla on hyvä puristuvuus ja joustavuus, joka sisältää monikanavaisen tiivistymisen ja tietyn asteen itsetarkastavan toiminnan. Ne eivät ole kovin herkkiä laipan puristavien pintojen pintavirheille, eivät kiinnitä laipan tiivistyspintoja ja voivat osittain eliminoida paineen, lämpötilan muutosten ja mekaanisten värähtelyjen vaikutuksen. Ne voivat ylläpitää erinomaista tiivistymistehokkuutta erilaisissa ankarissa syklisissä olosuhteissa, kuten korkea lämpötila, matala lämpötila, korkea tyhjiö ja iskuvärähtely.
Sovelluslaitteet:
Sitä käytetään staattisissa tiivistymisosissa putkien, venttiilien, painealueiden, lauhduttimien, lämmönvaihtimien, tornien, kaivojen, kaivon reikien jne. Laippayhteyksillä, kuten öljy, kemianteollisuus, metallurgia, sähkövoima, laivanrakennus, kaasu, ydinenergia, ilmailu-, tekstiilit, lääkkeet ja koneet.
tuotantoprosessi
Spiraalihaavan tiivisteiden tuotantoon liittyy useita tarkkuusprosesseja.
Ensinnäkin materiaalinvalmistus: Valitse ruostumattomasta teräksestä valmistetut nauhat, kuten SUS304 ja 316 (leikattu "V" tai "W" -muotoiksi) ja pehmeät materiaalit, kuten grafiitti ja PTFE, leikkaa ne tarkasti määritelmien mukaisesti mittasopimuksen varmistamiseksi.
Seuraava on ydin käämitysprosessi: Metallinauhat ja pehmeät materiaalit pinotaan vuorotellen ja spiraalisesti erikoistuneiden laitteiden avulla. Kone suorittaa reaaliaikaisen jännitysohjauksen varmistaakseen tiukan tarttuvuuden kerrosten ja säännöllisten kuvioiden välillä muodostaen tiivisteen aihiot.
Käämityksen jälkeen aihioiden aloitus- ja päättymispäät kiinnitetään pistehitsauksella estääkseen löysämisen tai muodonmuutoksen paineen alla. Vahvistetuille tiivisteille sisä- ja ulkorenkaat on koottava samanaikaisesti rakenteellisen vakauden parantamiseksi.
Lopuksi suoritetaan tiukka laadun tarkastus: Testataan mittasarjatarkkuus, hitsauslujuus ja tiivistymisteho (kuten painetestaus). Pätevät tuotteet lajitellaan, pakataan ja varastoidaan varastoon. Koko prosessi varmistaa teollisuusstandardien noudattamisen.

Metallin CGI -grafiittien spiraalihaavan tiivisteiden tärkeimmät suorituskykyparametrit:
Spiraalisen haavan tiivistekerroin m =2.5-4
Spiraalihaavan tiivisteen käyttöpaine vähemmän tai yhtä suuri kuin 25MPA
Spiraalihaavan tiivisteen käyttölämpötila -196 astetta -700 astetta (ei
Yli 600 astetta hapetusväliaineessa)
Spiraalihaavan tiivisteen y =68 MPA vähimmäispainepesifinen paineen vähimmäispaine
Suositut Tagit: CGI -spiraalihaavan tiiviste, Kiina CGI Spiral -haavan tiivisteiden valmistajat, toimittajat, tehdas


